-
Thông tin E-mail
1964962058@qq.com
-
Điện thoại
18626328873
-
Địa chỉ
Thành phố thép phương Đông, huyện Xishan, thành phố Vô Tích
Danh mục sản phẩm
Wuxi Minghongda Metal Products Co., Ltd


440 Thanh thép không gỉ Báo giá hôm nay Thông số kỹ thuật
Có thể đàm phánCập nhật vào01/22
- Mô hình
- Thiên nhiên của nhà sản xuất
- Nhà sản xuất
- Danh mục sản phẩm
- Nơi xuất xứ
Tổng quan
440 thanh thép không gỉ Trích dẫn ngày hôm nay THÔNG SỐ KỸ THUẬT $r $n Giả sử rằng một kết cấu định hướng rõ ràng, kế hoạch hoặc đường viền trên bề mặt của một tấm thép không gỉ và được định hướng theo chiều ngang, bề mặt sẽ thu thập bụi bẩn nhiều hơn một cách ngắn gọn và đòi hỏi phải làm sạch thường xuyên hơn.
Chi tiết sản phẩm
440 Thanh thép không gỉ Báo giá hôm nay Thông số kỹ thuật
Để cải thiện chức năng cắt của thép không gỉ, bạn có thể kết thúc bằng cách thêm các yếu tố như lưu huỳnh, chì, bismuth, selen và Tellurium. Việc bổ sung các nguyên tố như selen lưu huỳnh và Tellurium ở giữa có thể làm giảm sự hao mòn của mọi thứ được xử lý, và việc tham gia vào các nguyên tố như chì và bismuth có thể cải thiện tình trạng cắt.
Mặc dù việc bổ sung lưu huỳnh và các chất khác có thể cải thiện công dụng cắt của vật liệu thép không gỉ, nhưng vì nó được làm bằng hợp chất MnS trong thép, nên công dụng chống ăn mòn đã giảm đáng kể. Và để giải quyết vấn đề này, thường là tham gia vào một số ít đồng hoặc đồng.
Trong trường hợp thép không gỉ martensitic crom-niken, nói chung phải được xử lý nhiệt như dập tắt và ủ. Các yếu tố hợp kim khác nhau và lượng bổ sung trong quá trình này sẽ có tác động khác nhau đến tính cứng của thép không gỉ.
Làm nguội thép không gỉ martensitic là trong kế hoạch nhiệt độ 925-1075 ℃. Bởi vì tốc độ thay đổi tương đối thấp, cho nên vô luận là dầu lạnh hay là không linh đều có thể được xơ cứng đầy đủ. Cũng trong quá trình ủ cần thiết, do điều kiện ủ khác nhau có thể nhận được các chức năng cơ học khác nhau của quy hoạch lớn.
Trong thép không gỉ martensitic chrome, vì việc bổ sung crom sẽ thêm vào độ cứng của hợp kim sắt-carbon, nó được sử dụng rất rộng rãi trong các loại thép có nhu cầu làm nguội. Vai trò chính của nguyên tố hợp kim crom là có thể làm giảm tốc độ làm mát quan trọng của quá trình dập tắt, rõ ràng là công dụng dập tắt của thép không gỉ.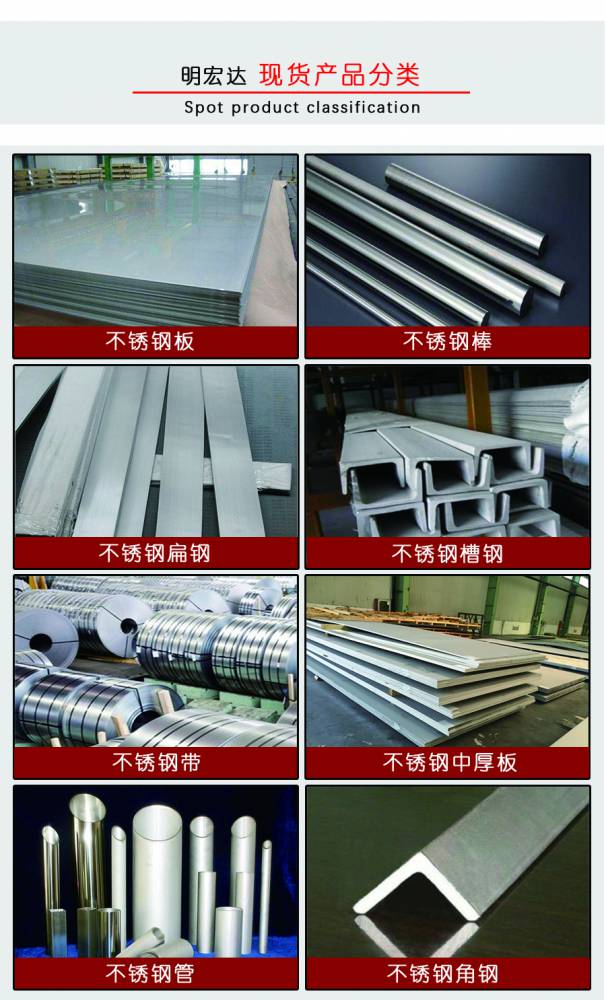
440 Thanh thép không gỉ Báo giá hôm nay Thông số kỹ thuật
Nghiên cứu cho thấy mối tương quan trực tiếp giữa độ nhám của việc xử lý bề mặt mài mòn hoặc đánh bóng cơ học và khả năng ăn mòn. Xử lý bề mặt trơn tru hơn thường bảo tồn ít bụi bẩn và mảnh vụn hơn và cung cấp chức năng ăn mòn tốt hơn so với bề mặt thô. Do đó, tiêu chuẩn châu Âu EN 10088 khuyến nghị độ nhám bề mặt của bề mặt được đánh bóng Ra là 0,5 micron (20 microinch) hoặc nhỏ hơn để sử dụng trong môi trường có mức độ ô nhiễm hạt, ăn mòn và/hoặc tiếp xúc với muối cao.
Giả sử bề mặt tấm thép không gỉ có kết cấu định hướng rõ ràng, lập kế hoạch hoặc đường viền và được định hướng theo chiều ngang, bề mặt sẽ thu thập nhiều bụi bẩn hơn và yêu cầu làm sạch thường xuyên hơn. Và xu hướng của các hạt thẳng đứng đơn giản hơn được rửa sạch bởi mưa và thu thập ít bụi bẩn hơn.
Sử dụng kỹ thuật cán thành hình để sản xuất một lượng lớn linh kiện dài có lợi. Lập kế hoạch chiều rộng cho dải thép không gỉ là 2,5-1500mm và độ dày là 0,25-3,5mm. Hình dạng của các bộ phận được xử lý dao động từ đơn giản đến lộn xộn, mặt cắt kín.
Nói chung, do chi phí chế biến dao và chi phí thiết bị tương đối cao, chỉ có giá trị sản xuất trên 30000 mét khi sử dụng quá trình tạo hình cuộn có lợi. Tuy nhiên, về việc sử dụng máy cán định hình thép carbon để thử sản xuất thép không gỉ vẫn chưa rõ ràng. Ở đây nhất định phải cẩn thận, tránh cho mặt thép không gỉ bị ô nhiễm hoặc trầy xước, hơn nữa thiết bị còn phải tiếp nhận thép không gỉ làm cứng và dư lượng phục hồi cao. 
Sản phẩm tương tự Khuyến nghị
